המדף המודפס החזיק חצי שבוע, ואז נשבר בדיוק כשהניחו עליו את הצנצנת הראשונה. התגובה הטבעית היא להעלות את המילוי ל-50% ולהדפיס שוב. החדשות הטובות: יש כפתור יעיל וזול יותר, והוא נמצא באותו עמוד ממש.
למה זה קורה
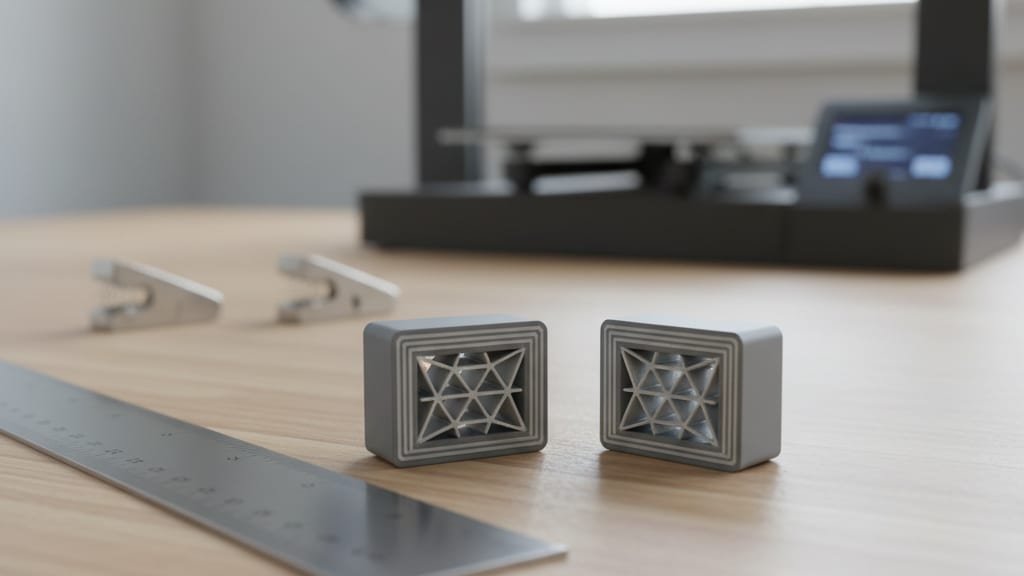
כשחלק מתכופף, הלחץ הגדול ביותר נמצא בשכבה החיצונית שלו. שם יושבות הדפנות: קווי הפלסטיק שמקיפים את הצורה בכל שכבה.
המילוי הוא רשת פנימית שבעיקר תומכת בתקרה של החלק ולא סופגת את הכיפוף. כמו במזוודה: הקליפה הקשיחה מחזיקה, והגרביים שבפנים לא משנים הרבה.
לכן הכפלת המילוי מוסיפה חומר במקום שכמעט לא עובד, ודופן נוספת מוסיפה אותו בדיוק איפה שצריך. בדרך כלל זה גם עולה פחות זמן ופחות פלסטיק.
דופן היא קו אחד, בערך ברוחב הפייה. עם שתי דפנות הקליפה דקה מילימטר אחד בערך, וכל דופן נוספת מוסיפה לה עוד כחצי מילימטר.
מה משנים
- Bambu Studio: Process > Strength > Wall loops
- אם בכל זאת מילוי: Sparse infill density, באותו עמוד, מתחת
באורקה: אותו שם ואותו עמוד (Wall loops). ב-PrusaSlicer: Perimeters ב-Print Settings > Layers and perimeters, ו-Fill density ב-Infill.
העלו ב-1 או ב-2 דפנות מהערך שיש לכם, ואת המילוי השאירו דליל, בטווח של כ-15-20% לחלקים רגילים. אלה נקודות פתיחה ולא חוק, ולכן בודקים על דגימה.
מילוי גבוה יותר עדיין שווה כשהחלק נדחס מלמעלה. אבל גם אז מתחילים בדפנות.
איך בודקים
הדפיסו את אותו חלק קטן פעמיים: פעם בהגדרות הרגילות ופעם עם דפנות נוספות. מחזיק מפתחות הוא נבחן מצוין, ואפשר להכין אחד עם מחזיק מפתחות עם שם.
אחרי החיתוך הסלייסר מציג זמן הדפסה ומשקל פלסטיק לכל גרסה. רשמו אותם.
אחר כך כופפו כל גרסה ביד, לא מול הפנים, ושימו לב מי נשבר ראשון ומה זה עלה בזמן ובחומר.
בשורה התחתונה
לפני שמעלים מילוי, מעלים דופן. ההסבר המלא, כולל מתי כן כדאי מילוי גבוה, נמצא במדריך דפנות מול מילוי.
בסדרה "טיפ של 2 דקות לסלייסר": זה הטיפ הראשון. הבא בדרך.