שני גלילי PLA לבן עומדים על השולחן. אותו צבע, אותו קוטר כתוב על האריזה, ומחיר שונה בכמעט פי שניים.
הדפסתם איתם את אותו קובץ, באותן הגדרות. הראשון יצא חלק כמו חמאה. השני יצא עם שערות פלסטיק, עובי לא אחיד ורעש טקטוק מוזר מהאקסטרודר (extruder).
החדשות הטובות: זה לא קסם ולא מזל. יש לזה הסברים, והם כמעט כולם מתחילים במפעל. בואו נחקור.
שמות? אין. התחקיר הזה עוסק בשיטות עבודה, לא בחברות. כל מה ש"קורה" כאן מתועד בפומבי, ואיננו מצביעים על אף יצרן.
מאיפה בכלל מגיע ה-PLA?
הסיפור מתחיל בשדה. עמילן מתירס או מקנה סוכר עובר תסיסה (fermentation) והופך לחומצת חלב.
אחר כך חומצת החלב הופכת למולקולה קטנה בשם לקטיד (lactide), ומשם מחברים אותה לשרשראות ארוכות מאוד. התוצאה היא שרף (resin): גרגירים קטנים שנראים כמו אורז שקוף.
כמה מפעלים בעולם מייצרים את השרף עצמו. הרבה יותר מפעלים קונים אותו והופכים אותו לחוט. כבר כאן יש התפצלות ראשונה: לא כל השרפים שווים, ולא כל יצרן חוט קונה את אותו שרף.
שלב 1: ייבוש, כי PLA שונא מים
PLA סופג לחות מהאוויר. כשהוא נמס בנוכחות מים, השרשראות הארוכות נשברות (תהליך שנקרא הידרוליזה), והחומר נהיה שביר וחלש.
לכן הגרגירים מיובשים לפני כל דבר אחר, במייבש שמזרים אוויר יבש מאוד. יצרן שמדלג על זה או מתפשר עליו משלם בחוט פריך, ואתם משלמים אחריו.
שלב 2: צבע ותוספות
הצבע לא נולד בתוך השרף. מערבבים אותו מראש בצורת masterbatch: גרגירים מרוכזים של פיגמנט (חומר צבע) שמעורבבים בגרגירי השרף הרגילים.
אותו מקום משמש גם לתוספות. למשל impact modifier (חומר שמגביר עמידות לשבירה), חומרים שמשפרים זרימה, ומייצבים.
כמה פיגמנט מכניסים, ואיזה סוג, משפיע על הכול: על הגוון, על כמה אור עובר דרך החוט, ועל איך הוא מתנהג בהדפסה. ככל שהצבע בהיר יותר, קל לראות את ההבדל. זה בדיוק מה שמסבירים במדריך על שקיפות פילמנט ו-TD.
פיגמנט שלא התפזר היטב נראה כמו צבע מנוקד או מפוספס, ולפעמים מסתיים בסתימה. ערבוב טוב של כל המרכיבים הוא שלב בפני עצמו, שנקרא קומפאונדינג (compounding).
הקו: מהגרגיר לחוט
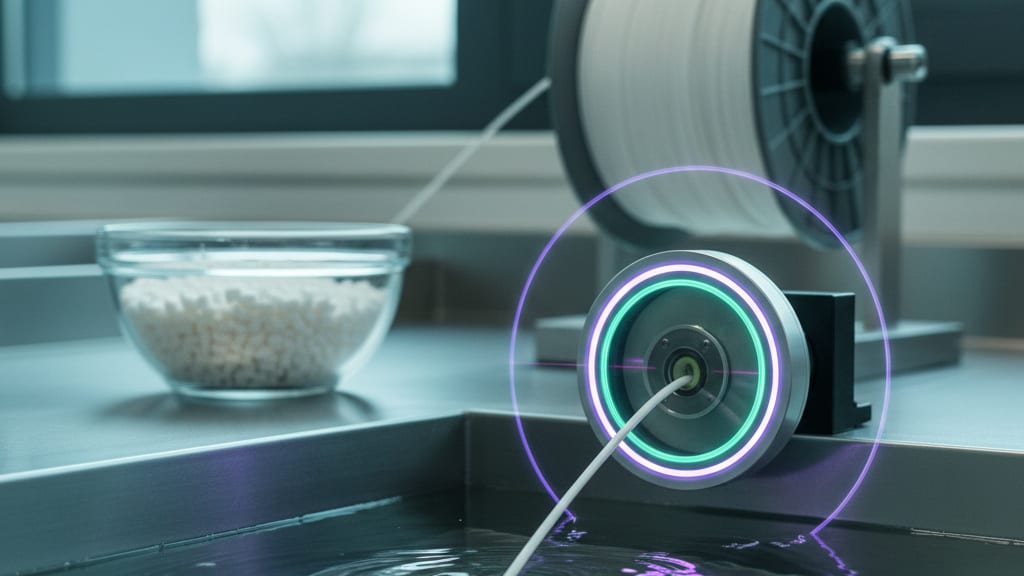
עכשיו מגיע קו שיחול (extrusion line). זה רצף של מכונות, והוא נראה כמו נהר צר ואיטי של פלסטיק חם. הנה הדרך שלו:
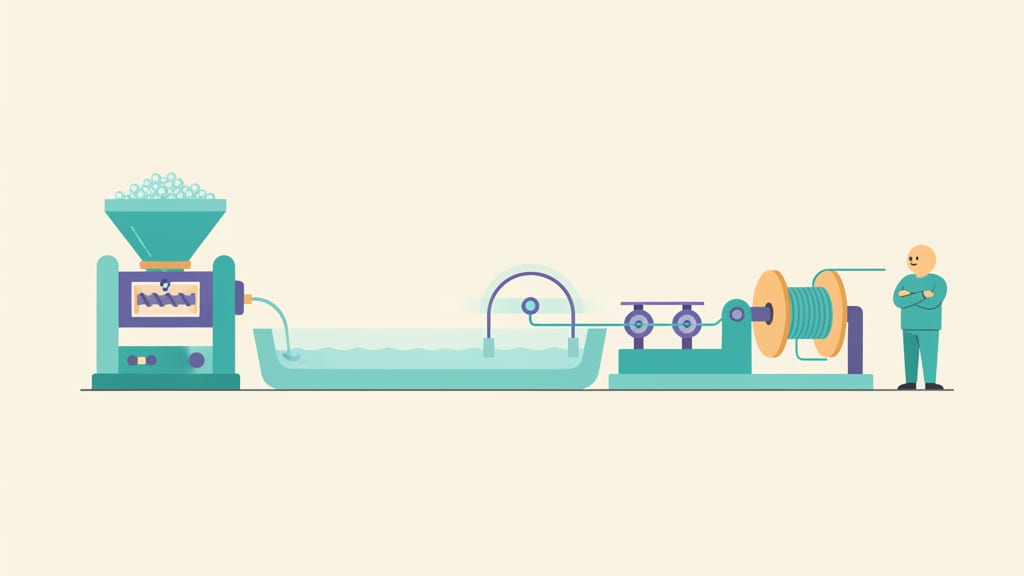
- האקסטרודר: בורג מסתובב בתוך צילינדר מחומם (barrel), ממיס את הגרגירים ומערבב אותם.
- melt pump: משאבת גלגלי שיניים שמייצבת את הלחץ, כדי שהפלסטיק יצא בקצב אחיד.
- ה-die: חור מדויק שדרכו יוצא החוט החם. לפי ספרות הפטנטים, החור לרוב גדול מעט מהקוטר הסופי, והחוט נמתח לגודלו תוך כדי המשיכה.
- אמבט מים (water bath): החוט עובר דרך מים לקירור. לעיתים הראשון חם יותר, כדי שיתקרר בעדינות ויישאר עגול, והאחרון קר.
- מד קוטר לייזר: מודד את החוט כל הזמן, בשני צירים.
- משיכה וליפוף: גלגלי משיכה מושכים את החוט, ומכונת ליפוף מסדרת אותו על הגליל.
הסוד הוא מה שקורה בין מד הלייזר לגלגלי המשיכה. זו לולאת משוב (feedback loop): אם החוט עבה מדי, המכונה מושכת מהר יותר והחוט נמתח והופך דק יותר. אם דק מדי, היא מאטה.
קו טוב, עם מד טוב ולולאה מכוילת, שומר על קוטר יציב לאורך קילומטרים. קו פשוט יותר, או קו שמריצים מהר מדי, מרשה לקוטר לרקוד.
בסוף הגליל נארז בשקית ואקום עם חומר ייבוש (desiccant), ובדיקת איכות (QC) בוחרת דגימות. כמה בודקים ואיך? כאן שוב נפתחת הפער.
למה גלילים נראים זהים ומתנהגים אחרת?
הנה הרשימה, לפי הסדר שבו החוט עובר במפעל:
השרף
דרגה וספק של שרף משפיעים על זרימה, על חוזק ועל טווח הטמפרטורות. יש יצרנים שמשתמשים בשרף חדש לגמרי (virgin), ויש שמערבבים חומר שנטחן מחדש (regrind) מחתיכות של ייצור קודם או משאריות. זה חוקי ומקובל בתעשיית הפלסטיק, אבל הפרופורציה והניקיון של החומר משפיעים על התוצאה.
מה נכנס פנימה
כמות הפיגמנט ואיכותו, סוגי התוספות והשליטה בלחות. גם מה שכתוב "PLA+" אינו מציין דבר מוגדר: אין תקן, וכל יצרן שם בפנים מה שהוא רוצה, ולפעמים לא שם דבר.
הקו
ושוב הקוטר. tolerance (סבילות) של ±0.05 מ"מ נחשבת מקובלת בחוט של 1.75 מ"מ. יש חוטים שמבטיחים ±0.03, ויש כאלה שמבטיחים ±0.02.
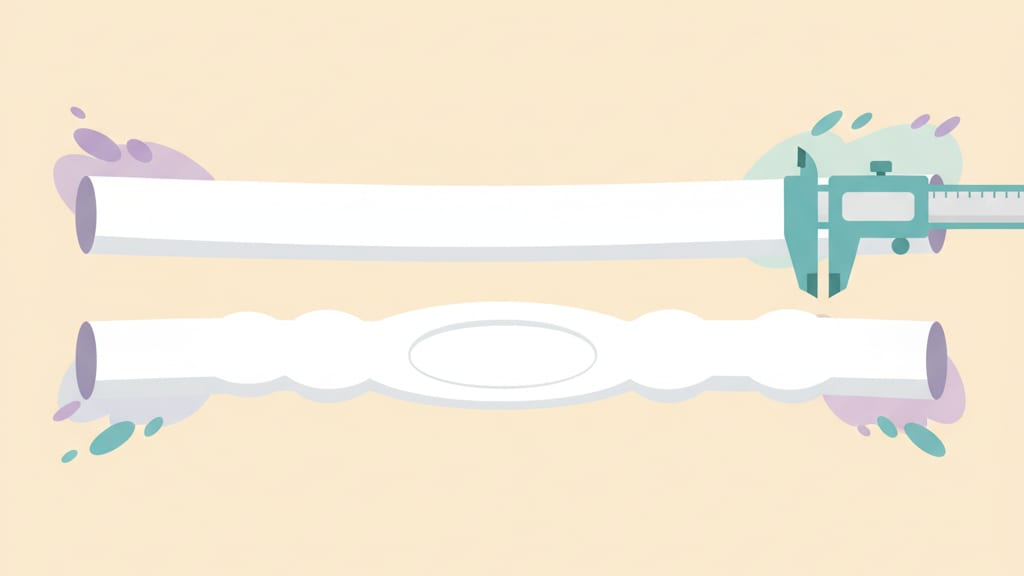
למה זה חשוב? האקסטרודר שלכם דוחף אורך, לא נפח. חוט עבה יותר אומר יותר פלסטיק. לפי החישוב שלנו, ±0.05 מ"מ משנה את שטח החתך בכ-6% לכל כיוון, ו-±0.02 רק בכ-2%.
זה ההבדל בין קיר חלק לקיר עם גלים קטנים, או בין חלק שמתאים בדיוק לחלק שצריך לשייף.
וזה לא הכול. Ovality (חתך אובלי) היא מצב שבו החוט לא עגול אלא מעט שטוח. חוט כזה יכול להיתקע בגלגלי ההזנה גם אם הקוטר הממוצע תקין.
גם קירור משפיע: קירור מהיר מדי או לא אחיד משאיר מתחים בחוט וגורם לחוט לאבד את צורתו העגולה. ומהירות הקו? ככל שמריצים מהר יותר, קשה יותר לשמור על הכול יציב.
האריזה
ליפוף מסודר הוא לא פרט שולי. כשהחוט נערם על עצמו, נוצר סבך בזמן הדפסה, והמדפסת נעצרת באמצע לילה. גם החומר של הגליל וגם מה שקורה בשקית (ואקום, חומר ייבוש) קובעים כמה לחות נכנסת לפני שפתחתם.
אצווה לאצווה
אצווה (batch) היא כמות שיוצרה ברצף אחד. בין אצוות יכול להשתנות הגוון, הקוטר ואפילו השקיפות. לכן ערכי TD של אותו מותג משתנים, ולכן גליל שנראה מושלם בחודש שעבר לא בהכרח יחזור על עצמו.
אותו מפעל, כמה תוויות
הנה החלק שמרים גבה: white label. מפעל אחד גדול, למשל במזרח אסיה, מייצר חוט עבור הרבה מותגים. כל מותג בוחר מפרט, צבע, אריזה ושם.
קורה שאותו קו מייצר גלילים שמגיעים אחר כך לתוויות שונות מאוד. ויש יצרנים שמחזיקים מפעל משלהם ויש שלא. אי אפשר לנחש לפי המחיר.
אז במה נבדל מותג "פרימיום"? לפעמים בשרף. לפעמים רק בכמה מחמירים בבדיקת איכות, ב-tolerance שמקבלים, באריזה, ובתמיכה אחרי המכירה. ולפעמים בשום דבר מהם, ורק בשיווק.
המסקנה הוגנת בשני הכיוונים: לא כל גליל זול גרוע, ולא כל גליל יקר שווה את המחיר.
המילים שאין מאחוריהן תקן
- PLA+: אין הגדרה אחידה. לעיתים זה PLA עם impact modifier שהופך אותו לפחות שביר, ולעיתים זה PLA רגיל בלי שינוי גדול.
- Pro: שם יפה, בלי כללים.
- High Speed: לפעמים שרף עם זרימה טובה יותר, ולפעמים רק מדבקה. המהירות שלכם תלויה גם ב-hotend ובמדפסת.
מה כן שווה לקרוא? דף נתונים (data sheet) עם מספרים: טווח טמפרטורות, tolerance בקוטר, והוראות ייבוש. מי שמסתיר את המספרים, מסתיר משהו.
למה גליל זול לפעמים מדפיס מצוין ולפעמים לא?
אין כאן קללה. בגלילים זולים הפיקוח לעיתים רופף יותר: האצווה הזו יצאה מצוין, השנייה פחות. ולפעמים הגליל נשמר ברטיבות במחסן ולא באשמת הקו.
התוצאה היא הגרלה קטנה. מי שמוכן לבדוק כל גליל חדש, יכול להרוויח הרבה גם מהמחיר הזול. מי שלא, שישלם על פחות הפתעות.
מה משלמים עליו בגליל פרימיום
- tolerance הדוק יותר, שבאמת נמדדת בקו.
- אצוות עקביות: הגוון והקוטר חוזרים על עצמם.
- שרף נקי ותוספות מוגדרות.
- אריזה יבשה וליפוף מסודר.
- דף נתונים אמיתי ותמיכה כשמשהו משתבש.
ולא תמיד צריך את זה. מחזיק מפתחות לא ידרוש ±0.02. חלק מכני שחייב להשתלב בדיוק, כן.
מבחן של 15 דקות לגליל חדש
בזמן שהקפה מתקרר, אפשר לדעת הרבה על גליל. הנה הסדר:
1. קליבר בכמה נקודות. פרשו כמה מטרים של חוט ומדדו בכמה מקומות. בכל נקודה מדדו, סובבו ב-90 מעלות ומדדו שוב. ההפרש בין שתי המדידות הוא ה-ovality, וההפרש בין הנקודות הוא ה-tolerance בפועל. 2. מבט על הגליל. האם הליפוף מסודר, והאם הצבע אחיד לאורך החוט? 3.
בדיקת לחות. הדפיסו קטע קצר ושימו לב לקולות פיצוץ קטנים, לבועות או למשטח מחוספס. אלה סימנים לחוט רטוב. אם כך, ייבשו אותו לפי הוראות הגליל ובדקו שוב. 4. מגדל טמפרטורה. הדפסה שמראה באיזו טמפרטורה הגליל נראה הכי טוב. ראו מדריך כיול המדפסת. 5.
מבחן חוטים (stringing). שני מגדלים קטנים עם מרחק ביניהם. כמה שערות נמתחות ביניהם? אם הן רבות, ראו פתרון בעיות בהדפסה. 6. כרטיס מדרגות TD. אם הצבע חשוב לכם, בצעו את המבחן מהמדריך על TD.
כדאי לרשום את התוצאות. קטלוג הפילמנטים שלנו שומר את הרשימה במקום אחד, כך שתדעו מה עבד, ובאיזו אצווה.
רוצים להבין עוד על החומרים עצמם? ראו סוגי פילמנט.
בשורה התחתונה
פילמנט הוא לא סחורה אחידה. בין הגרגירים לגליל יש שרף, פיגמנט, קו שיחול, מד לייזר, אריזה ואצווה, וכל אחד מהם יכול להיות טוב יותר או פחות.
גליל נבחן על השולחן שלכם, לא על הקופסה. מדדו, הדפיסו, רשמו. ואז תדעו.
מקורות
אוקטובר 2026. קישורים למקורות ניטרליים: אנציקלופדיה, מאמרים אקדמיים, פטנטים ופרסומי תעשייה.
- PLA: חומרים, ייצור ותכונות (ויקיפדיה)
- שיחול פלסטיק: איך עובד קו שיחול (ויקיפדיה)
- Masterbatch: גרגירי צבע מרוכזים (ויקיפדיה)
- הדפסת FFF, הדפסה בחוט פלסטיק (ויקיפדיה)
- White label: אותו מוצר, כמה תוויות (ויקיפדיה)
- ייצור PLA מתירס: מתסיסה ועד גרגירי שרף (מגזין הנדסה כימית)
- פטנט: ייצור חוט PLA דרך die, קירור במים ומשיכה לקוטר 1.75 מ"מ (Google Patents)
- מאמר: השפעת tolerance בקוטר החוט על הדפסת FFF (אוניברסיטה)
- מאמר: PLA שעובר שיחול חוזר, יבש מול לח, וירידת משקל מולקולרי (SciELO)
- מאמר: פירוק PLA מחום וגזירה בשיחול (PMC)
- PLA+ מול PLA: למה אין הגדרה אחידה (מאמר הנדסי)
אחוזי הזרימה בטקסט הם חישוב שלנו.