הדפסה של שלוש שעות, והחלק נפרד מהמיטה בשכבה החמישית. הנאשם הוא הדקה הראשונה, שבה אף אחד לא הסתכל. גם הוויקי של Bambu אומרת את זה ישר: אם השכבה הראשונה נכשלת, כנראה שכל ההדפסה תיכשל.
החדשות הטובות: את השכבה הראשונה קוראים בעין, ולוקח לזה כדקה.
מה רואים
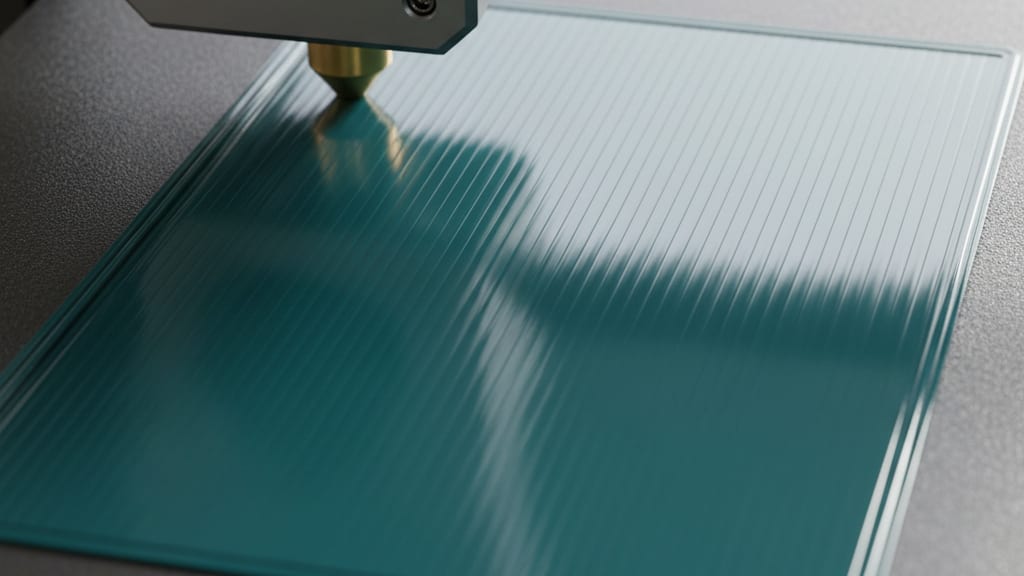
- גבוהה מדי: הקווים עגולים ולא נצמדים זה לזה, ובין השורות נשארים רווחים. החלק נדבק גרוע.
- מתאימה: הקווים נלחצו קלות לתוך משטח אחד חלק, בלי רווחים ובלי רכסים בין השורות.
- נמוכה מדי: הכול נמעך שטוח, בין השורות עולים רכסים, ובקצוות מופיעים גלים או בליטות. לפעמים הפייה כמעט שורטת את המשטח.
למה זה קורה
גובה הפייה מעל המיטה קובע כמה הפלסטיק נמעך, וזה קודם כול עניין של כיול המדפסת. בוויקי של Bambu למדפסות A1 מומלץ להפעיל פילוס מיטה (Bed leveling) לפני ההדפסה, במיוחד אחרי שמחליפים משטח.
אחרי הכיול, שלוש הגדרות בסלייסר משפיעות על השכבה הראשונה: גובה, מהירות וטמפרטורת מיטה.
מה משנים
- גובה: Process > Quality > Layer height > Initial layer height. שכבה ראשונה מעט עבה יותר סולחת יותר למיטה לא מושלמת, כך כתוב גם בהסבר של השדה
- מהירות: Process > Speed > Initial layer speed > Initial layer (במצב Advanced). ברירת המחדל של התוכנה היא כ-30 מ״מ לשנייה, ומהירות נמוכה נותנת לפלסטיק זמן להיצמד
- טמפרטורת מיטה: Filament > Print temperature, בשורה של סוג המשטח שלכם, בשדה Initial layer
באורקה השמות זהים. ב-PrusaSlicer: First layer height ו-First layer speed ב-Print Settings, ו-Bed > First layer ב-Filament Settings > Filament > Temperature.
לפי הוויקי של Orca, טווח כללי לטמפרטורת מיטה ל-PLA הוא כ-50-60 מעלות. משטחים שונים רוצים ערכים שונים (לוח קר רוצה פחות), ולכן מתחילים מהפרופיל של החומר ומשנים בצעדים של כ-5 מעלות, על דגימה.
איך בודקים
הדפיסו שכבה אחת בלבד: ריבוע דק מאוד, בגודל של כמה סנטימטרים. או פשוט עצרו לדקה מול השכבה הראשונה של כל הדפסה.
הסתכלו מלמעלה, באור נטוי, והשוו לשלוש הרשימות שלמעלה. שנו דבר אחד בכל ניסיון.
בשורה התחתונה
שכבה ראשונה טובה היא משטח אחיד, בלי רווחים ובלי רכסים. אם היא עדיין לא נדבקת, ההמשך במדריך ההדבקה למיטה, והכיול המלא, כולל סדר הבדיקות, בכיול המדפסת.
בסדרה "טיפ של 2 דקות לסלייסר" עד עכשיו: