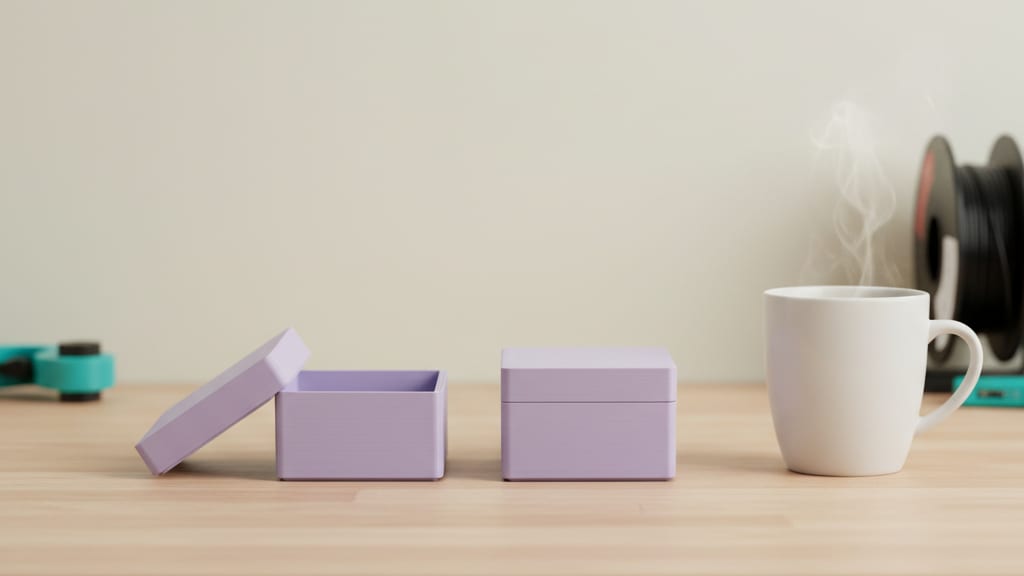
הדפסנו קופסה קטנה עם מכסה. המידות בקובץ היו מדויקות, והקופסה והמכסה יצאו מאותה מדפסת ומאותו פילמנט.
המכסה התיישב על הקופסה, עצר באמצע הדרך והסתובב קצת מצד לצד, אבל לא הסכים להיסגר. הקפה ליד המדפסת היה עדיין חם. הסבלנות שלנו פחות.
החדשות הטובות: אין טעות בשרטוט, והמדפסת לא מקולקלת. מדפסת תלת-ממד לא "חותכת" צורה מדויקת. היא מניחה קווים של פלסטיק חם, והקווים האלה מתנהגים. ברגע שמבינים איך, קל לתכנן חיבור שיושב בדיוק כמו שרוצים: לא חופשי מדי ולא הדוק מדי.
כללי האצבע הקצרים כבר יושבים במדריך הסבולת. כאן הסיפור המלא: למה זה קורה, מבחן אחד שמדפיסים פעם אחת, ומה למדנו מהחלקים שלנו.
בהמשך נדבר על שני חלקים: יתד (peg), החלק הבולט, ושקע (socket) או חור, החלק שמולו.
חמשת החשודים הקבועים
- חורים מתכווצים. כשהפייה מקיפה עיגול קטן, הפלסטיק הרך נמשך פנימה והחור יוצא צר. מדריכי התאמה מדווחים על חורים שיוצאים צרים ב-0.1-0.3 מ״מ בקוטר. ככל שהחור קטן יותר, הטעות מורגשת יותר.
- עיגול הוא מצולע. בקובץ התלת-ממד עיגול הוא הרבה צלעות ישרות. בחור, כשהצלעות יושבות בתוך העיגול האמיתי, החור יוצא קצת קטן עוד לפני שהמדפסת התחילה.
- רגל פיל (elephant's foot). השכבות הראשונות נמעכות אל המיטה החמה ומתרחבות החוצה, ותחתית היתד רחבה מהמתוכנן. הסיבות הרגילות: משקל השכבות שמעל, התפשטות מהחום, מיטה חמה מדי וגובה פייה לא מדויק.
- יותר מדי פלסטיק. עודף שפיכה (over-extrusion) מנפח את הדפנות: היתד עבה והחור צר. מדריכים ממליצים לכייל זרימה לפני שמכוונים מרווחים, והכיול מוסבר במדריך כיול המדפסת.
- החומר. PLA הוא נקודת הייחוס היציבה. מדריך אחד מציע להוסיף בערך 0.05 מ״מ ל-PETG, ומדריך אחר נותן ל-PLA 0.15-0.25 מ״מ למרווח מחליק ול-PETG 0.2-0.3. ABS, ASA וניילון זזים עוד יותר, והתכווצות תרמית מדווחת בטווח של 0.2% עד 1% לפי החומר.
ו-TPU הוא סיפור אחר: הוא גמיש ונדחס, ולכן חיבור הדוק שעובד ב-PLA מתנהג בו אחרת.
הניסיון הראשון שלנו היה לנחש. הוספנו קצת מרווח, והמכסה נסגר. הוספנו עוד קצת "ליתר ביטחון", והמכסה זז על הקופסה כמו כובע גדול מדי. ככה לא מתקדמים.
ארבעה סוגי חיבור, ובכמה מ״מ
מרווח (clearance) הוא הרווח בין היתד לחור, בכל צד. הפרש הקוטרים הוא פי שניים מהמרווח: מרווח של 0.2 מ״מ לצד אומר חור בקוטר 10.4 סביב יתד בקוטר 10.
המספרים כאן הם טווחים אופייניים לפייה של 0.4 מ״מ, PLA או PETG. הם תלויים במדפסת, במכשיר ובכיול, והמדריכים לא תמיד מסכימים ביניהם: חלקם נותנים הפרש קוטר במקום מרווח לצד, וחלקם מוסיפים לחור עוד כ-0.2 מ״מ בגלל ההתכווצות. בגלל זה יש בהמשך מבחן.
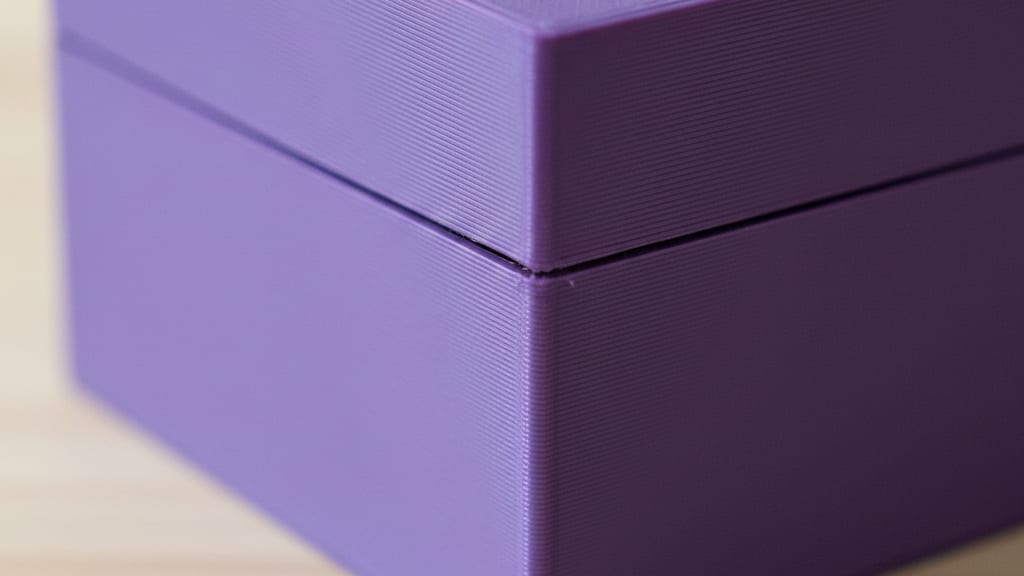
- חיבור הדוק (press fit): בערך 0.05-0.15 מ״מ לצד, ולפעמים כמעט אפס. החלקים נשארים מחוברים בכוח החיכוך, בלי דבק. זה הסוג הכי רגיש: טעות של עשירית מילימטר הופכת אותו לחופשי מדי, או לכזה שאי אפשר להרכיב.
- חיבור יציב (snug fit): בערך 0.15-0.25 מ״מ. החלקים מתחברים בלחיצה קלה של האצבעות ונשארים במקום. מתאים למכסה של קופסה.
- חיבור נע, מחליק או מסתובב (sliding fit): בערך 0.25-0.4 מ״מ. צירים, גלגלים ומכסים שנפתחים הרבה. חלקים שמודפסים כשהם כבר מורכבים (print-in-place) צריכים את הקצה העליון, כי עליהם להתגבר על צניחה, חוטים ושכבה ראשונה.
- חיבור חופשי (loose fit): בערך 0.4-0.6 מ״מ. לחלקים שזזים חופשי, להרכבה בלי להסתכל, ולהברגות מודפסות.
כלל זיכרון קטן מאחד המדריכים: חצי רוחב פייה (0.2 מ״מ) נותן חיבור יציב, ורוחב פייה שלם (0.4 מ״מ) נותן חיבור חופשי.
גם אצלנו זה לא הלך בפעם הראשונה
אנחנו בונים כלים שמפיקים חלקים שחייבים להתחבר: קופסאות עם מכסה, רכבת עם גלגלים וצימוד, מטבע משני חצאים. חלק מהכלים האלה עוד במעבדה, ולכן הם לא בתפריט הכלים. הנה מה שמדדנו.
- מכסה על צווארון. בקופסאות שאנחנו מכינים לסופגניות ולאוזני המן המכסה נאחז בצווארון, ויש שלוש רמות מרווח: הדוק 0.10 מ״מ, רגיל 0.15 וחופשי 0.25. חתכנו את המודל וגילינו שהרווח שיצא שווה למבוקש, בטווח של עשירית מילימטר.
- גלגלים וצימוד ברכבת. סביב הציר השארנו 0.4 מ״מ, וסביב יתד הצימוד 0.5. בגרסה הראשונה החור סביב היתד השאיר שחק של 1.7 מ״מ. זה כבר לא חיבור, זה מרחב מחיה. תיקנו, אבל הצימוד ה"נעול ישר" עדיין משאיר שחק של כ-9 מעלות. כל חיבור משאיר קצת.
- הצימוד שהתעקש. הצימוד הראשון נקרא "12 מעלות", אבל כשסובבנו את המודלים הוא נעצר אחרי בערך 4. מדדנו, פתחנו מקום, ועכשיו אפשר לבחור 12, 30 או 45 מעלות, ולכל אחת יש הדפסת בדיקה.
- עיפרון וחרוזים. מקום העיפרון הרגיל תוכנן ל-7.8 מ״מ. בבדיקה שלנו תוכננו ארבעה חורים, 7.6, 7.8, 8.0 ו-8.2, והסלייסר תכנן אותם בדיוק כך (בסטייה של שברירי מילימטר). אבל תקרה של חור אופקי צונחת קצת, ולכן יש גם הדפסת בדיקה.
וכאן ההודאה: רוב המספרים האלה נמדדו על המודל ועל מה שהסלייסר מתכנן, לא בפלסטיק. את מרווח הגלגל של 0.4 מ״מ למשל עוד לא הדפסנו, נכון לכתיבת השורות האלה.
אנחנו לא סומכים על מספר עד שיש חלק ביד, ובדיוק בגלל זה בכלים האלה יש הדפסת בדיקה חינמית. הבדיקות הקטנות שלנו (מטבע, עיפרון, קופסה) נמשכות 14 עד 26 דקות לפי הערכת הסלייסר של Bambu על X1C, בערך קפה אחד.
מדפיסים מבחן אחד ומפסיקים לנחש
הרעיון פשוט: יתד אחד, ושורת חורים לידו, כל חור גדול מהקודם בעשירית מילימטר. מדפיסים פעם אחת ורואים בידיים איזה חור נותן איזה חיבור.
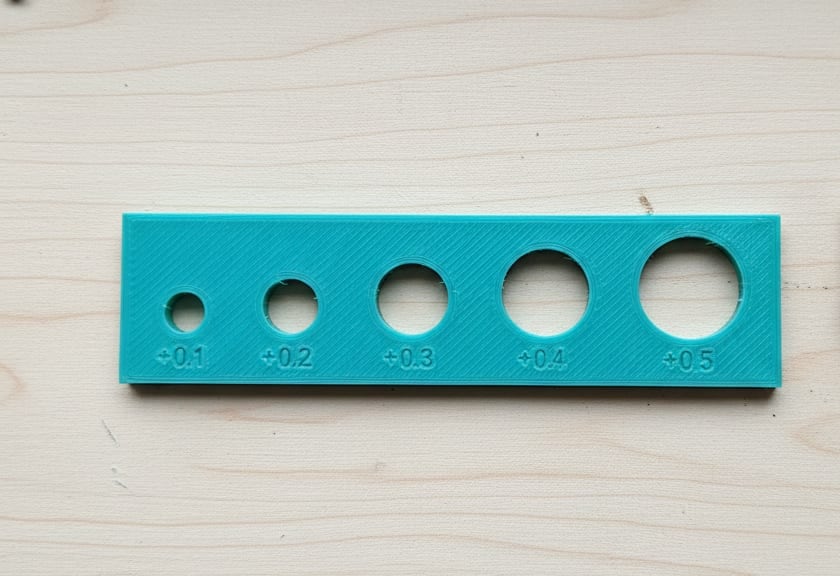
- מתכננים: יתד בקוטר 10 מ״מ ושורת חורים שגדלים בעשירית מילימטר: 10.1, 10.2, 10.3 וכן הלאה עד 10.6 או יותר. מדריך אחד מציע חמישה חורים בין 10.2 ל-11.0, כלומר מרווח של 0.1 עד 0.5 מ״מ לצד.
- מדפיסים: עם הפילמנט והגדרות ההדפסה שלכם, ובאותו כיוון שבו יודפס החלק האמיתי. אם יש חורים שיודפסו שוכבים, הוסיפו שורה שנייה כזו.
- בודקים כל חור: כותבים על הדגם (בטוש או במדבקה) איזה חור נתן חיבור הדוק, איזה יציב, איזה נע ואיזה חופשי.
- שומרים: את הרשימה לכל פילמנט בנפרד, ומדפיסים שוב כשמחליפים פייה, חברת פילמנט או אחרי כיול זרימה.
אחרי שיש לכם מספרים, אל תעצבו מחדש כל חלק. אפשר ללמד את הסלייסר. ב-Bambu Studio (ובמקביל ב-OrcaSlicer) הגדרות הדיוק נמצאות ב-Process > Quality > Precision:
- X-Y hole compensation: מגדיל או מקטין חורים. ערך חיובי מגדיל, שלילי מקטין.
- X-Y contour compensation: אותו דבר לקווי המתאר החיצוניים, כלומר ליתדות ולצורת החלק.
- Elephant foot compensation: מכווץ את השכבות הראשונות כדי שהתחתית לא תתרחב.
השיטה המקובלת היא למדוד את הטעות ולהכניס חצי ממנה, כי ההזזה חלה על כל דופן והקוטר משתנה פי שניים. במדריך של Bambu יש דוגמה: חור שיצא צר ב-0.5 מ״מ מקבל 0.25. שימו לב שההגדרות האלה הן הזזה מוחלטת, שחלה על כל החורים, גדולים כקטנים.
ב-PrusaSlicer, רגל פיל נמצאת ב-Print Settings > Advanced > Elephant foot compensation (צריך מצב Advanced או Expert). Prusa כותבת שבערך 0.2 מ״מ עובד טוב לפייה של 0.4, והפרופילים הרשמיים שלה כבר מפעילים אותה.
כמה טריקים בעיצוב
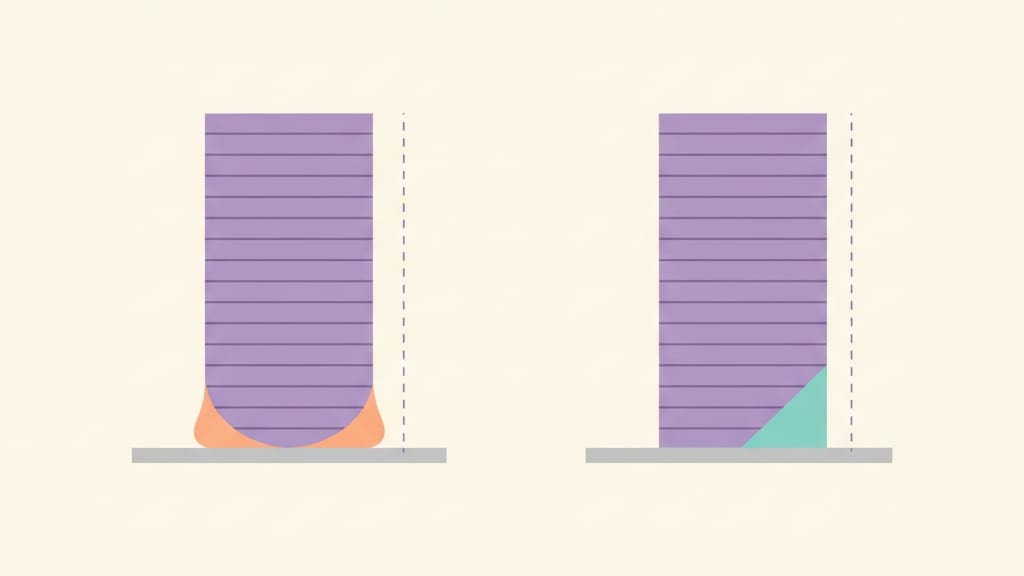
- חתכו את הפינה התחתונה. שיפוע (chamfer) של 0.3-0.5 מ״מ בזווית 45° בתחתית היתד או הצווארון קוטע את רגל הפיל לפני שהיא תופסת. שיפוע קטן גם בקצה היתד עוזר לשני החלקים להתיישר זה מול זה.
- צלעות ריסוק (crush ribs). במקום לדייק עיגול שלם, מוסיפים לדופן החור כמה צלעות זעירות. הן אלה שנמעכות, לא כל הדופן, ולכן קל יותר להגיע לחיבור הדוק בלי לדעת בדיוק מה המדפסת עושה. התחילו מהדפסת בדיקה קטנה.
- כיוון החור. חור שהציר שלו אנכי נדפס כעיגול יפה. חור שוכב נדפס עם תקרה קשתית שעלולה לצנוח, וזה מה שמדדנו בחור העיפרון. הפתרון הוא חור בצורת טיפה (teardrop) עם קודקוד בזווית 45° למעלה. כך עשינו בחורי הצירים ובחרוזי השרוך שלנו. עוד על זוויות במדריך תמיכות ושיפולים.
- כיוון החלקים. משטחי מגע אנכיים למיטה מדויקים יותר. ואם החלק צריך לשאת עומס, עוד כדאי לקרוא על כיוון ההדפסה והחוזק.
- קירות דקים ויתדות דקות. יתד או צלע שדקים מדי לא יודפסו כמו שתכננתם. בדיקת קובץ תלת-ממד מסמנת פרטים כאלה לפני שמבזבזים פילמנט.
- מגנטים. שקע מגנט הוא חיבור הדוק לכל דבר, ואותם כללי מרווח חלים עליו. הפרטים במדריך המגנטים.
צירים עם סיכה, ציר מודפס במקום וקליק
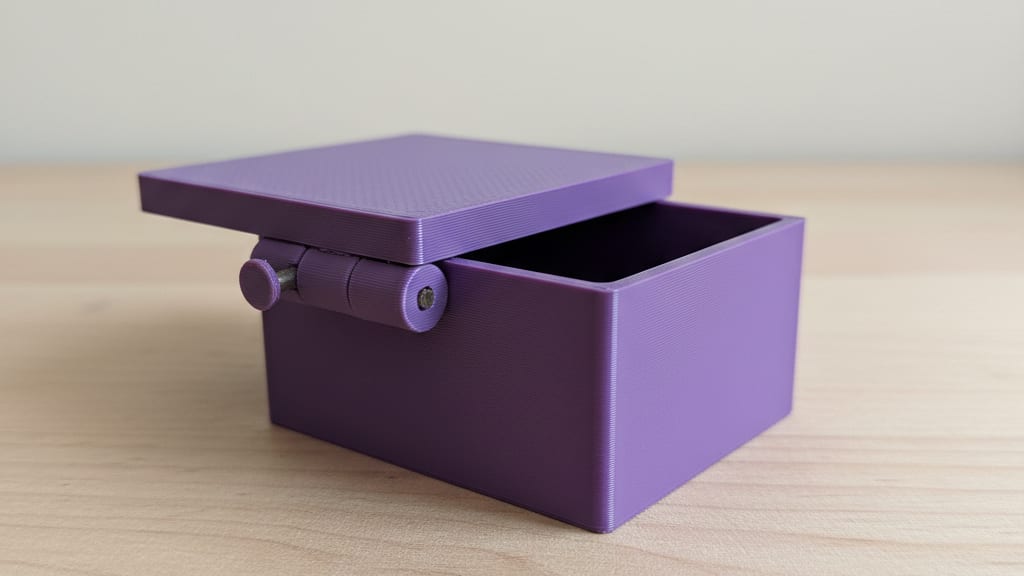
ציר שמודפס כבר מורכב נשמע מושלם: מוציאים מהמדפסת והכול זז. אנחנו בדקנו את זה על הצירים של הקופסאות. הרצנו את זה בסלייסר של Bambu, והוא התריע על "floating cantilever": החלק הנע נשען החוצה מהמפרק מעל חלל ריק. פסלנו.
אז שקלנו קליפס שנסגר בקליק. הוא היה צריך להיפתח בערך כקוטר הסיכה על זרוע של 1.2-1.6 מ״מ, כלומר בערך 6% מתיחה.
PLA מתחיל להתעוות לצמיתות סביב 2-3% מתיחה (בגיליון נתונים אחד של PLA שפתחנו: 2% בנקודת הכניעה ו-4% לשבירה). הוא היה מודפס, אבל לפי החישוב נסדק כבר בסגירה הראשונה או השנייה. פסלנו, בלי להדפיס.
מה שנשאר: סיכה נפרדת, שמודפסת שוכבת על צד שטוח (משושה, בלי תחתית עגולה), עם שחק של 0.25 מ״מ, והחור שלה בצורת טיפה. פחות קסם, יותר צירים שעובדים.
וכשכן רוצים קליק? במטבע דמי החנוכה שלנו, שני חצאים מתחברים בטבעת עם שפה בזווית 45° שנמתחת רק ב-1.5% בלבד. זה מתחת לגבול ה-PLA. כמה כללים לכל קליק:
- זרוע ארוכה ודקה במקום קצרה ועבה, כדי שהמתיחה תישאר קטנה.
- עיגול (fillet) בבסיס הזרוע, לפחות חצי מעוביה, כי פינה חדה היא המקום שבו נסדק.
- להדפיס את הזרוע שוכבת, כך שהכיפוף ילך לאורך השכבות ולא יפרק אותן.
- אם החלק צריך להיפתח ולהיסגר הרבה, PETG סלחני יותר מ-PLA.
כשזה עדיין לא יושב
הדוק מדי:
- לשייף את היתד בנייר דק, או לגרד את רגל הפיל בסכין יצירה.
- להרחיב את החור ביד עם מקדח: מסובבים באצבעות, או בסל"ד נמוך מאוד, בצעדים קטנים של עשירית מילימטר. מהר מדי הפלסטיק נמס ונדבק למקדח.
- חימום עדין. PLA מתחיל להתרכך סביב 60 מעלות צלזיוס, אז זה כלי של חימום קצר ולא של להבה, ויש סיכון לעוות את החלק. מתחילים בבדיקה על חלק פגום.
חופשי מדי:
- שכבת סרט דבק דקה על היתד.
- טיפת דבק מגע או דבק מיידי, מרחוק מהמשטחים שזזים.
- להדפיס שוב עם מעט פחות מרווח, ולרשום את הערך החדש.
בכל מקרה רשמו מה עשיתם ומה יצא. תיקון אחרי ההדפסה הוא פתרון חד-פעמי, וההדפסה הבאה היא המקום להפוך אותו לכלל.
בשורה התחתונה
חלקים מודפסים לא מתחברים כמו שמצפים כי הפלסטיק לא מקשיב לשרטוט: חורים מתכווצים, תחתיות מתרחבות, וכל חומר ומדפסת קצת אחרים. בוחרים סוג חיבור, מתחילים מהטווח, ומדפיסים פעם אחת מבחן שמגלה את המספר שלכם.
המכסה שלנו נסגר בסוף, אחרי שהגדלנו את המרווח בכמה עשיריות מילימטר. והקפה? התקרר בדיוק כשהמבחן נגמר. מגיע לנו חדש.
מקורות
המספרים כאן נכונים ל-12 באוקטובר 2026, והם טווחים אופייניים ולא תקן. הם נאספו ממדריכים וגיליונות נתונים, ומהמדידות שלנו.